
为什么说用硅酸锆陶瓷砂磨料喷砂的运行成本比玻璃珠磨料的成本低?
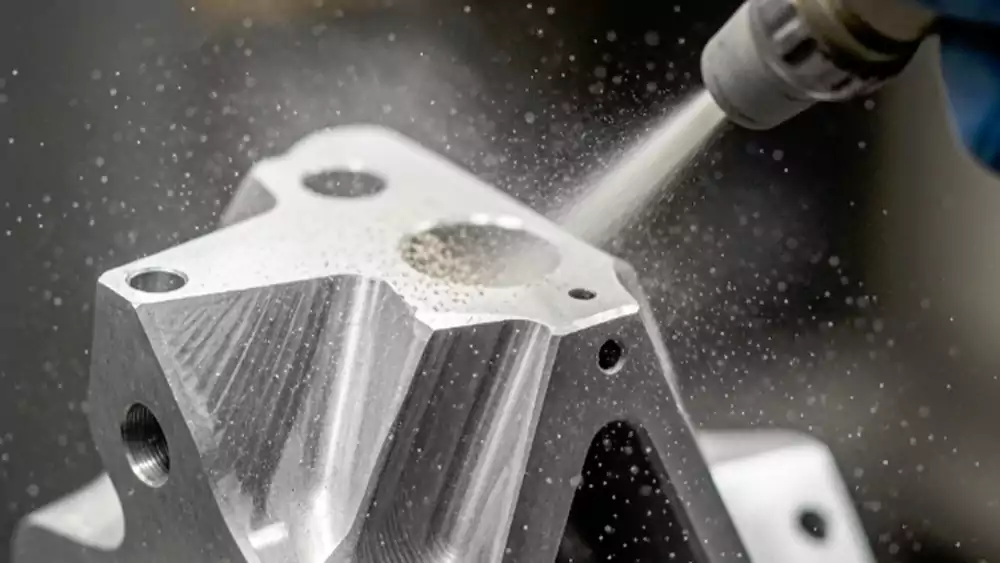
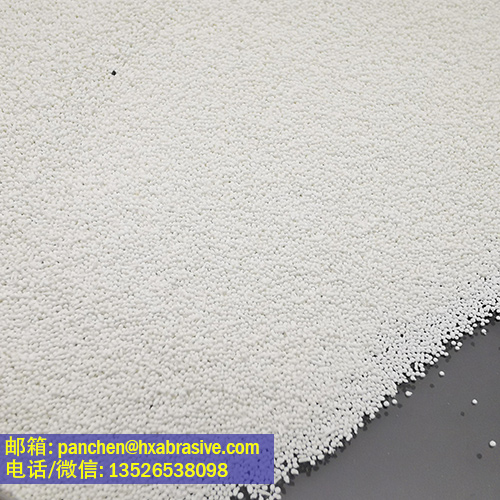
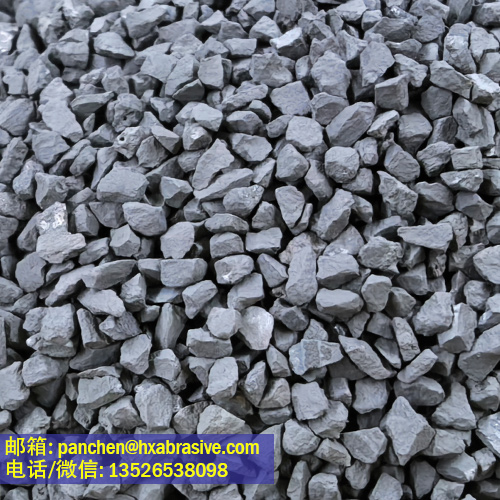
陶瓷砂磨料具有耐磨度高、喷砂效果细腻的特点,以往多用于高附加值的表面处理领域。近年来,硅酸锆陶瓷砂(B系列锆砂喷砂磨料)被越来越多地用于金属表面处理和喷砂领域。尽管锆砂喷砂磨料的单公斤采购价高于玻璃珠,但重要的是,陶瓷砂单次喷砂损耗低、可循环次数多、配套损耗与停机更少、喷砂时长短效率高,综合运行成本低于玻璃珠。
锆砂磨料喷砂整体运行成本低,具体体现在以下几个方面:
磨料循环寿命更长,单位加工产品的耗材消耗量大幅下降玻璃珠脆性大,受到高速撞击工件后极易破碎,很快形成无喷砂效果的细粉,无法继续回用,需要持续大量补充新磨料。硅酸锆陶瓷砂结构致密、韧性强、抗冲击破碎性能优异,完整球形颗粒占比维持时间久,循环回用次数可达玻璃珠的 10 倍以上。完成同等面积、同等工艺要求的工件喷砂加工时,锆砂的新增补料量远少于玻璃珠,长期耗材总消耗成本显著降低。
喷砂加工效率更高,节约工时、人工成本和电费。同等工艺目标(亮化、哑光、去应力、去毛刺)下,硅酸锆陶瓷砂球形结构稳定、冲击能量传递均匀高效,成型细腻表面的喷砂时间更短。玻璃珠破碎后有效球形颗粒快速变少,后期喷砂成型速度变慢,需要延长喷射时间才能达到一样的表面粗糙度与亮化效果。锆砂更快的处理节拍,意味着单台设备单位时间产出更高,分摊到每件工件上的人工、机台折旧成本、喷砂机耗电量更低。
产尘量低,除尘系统耗材与车间运维成本减少玻璃珠持续破碎会生成大量微细粉尘,容易快速堵塞除尘滤芯,滤芯更换周期短、采购频次高;大量粉尘同时增加车间保洁清理工作量,粉尘附着在 3C 铝合金、镁合金外壳表面还容易造成工件脏污缺陷。硅酸锆陶瓷砂破碎率低,粉尘产出少,除尘滤芯使用寿命更长,车间清洁工作量下降,因粉尘污染带来的工件返工成本也随之减少。
对喷砂设备磨损更小,设备配件与停机维修成本降低玻璃珠碎裂后产生大量带尖角的碎屑,这些碎屑硬度高,会加速喷砂枪、喷砂软管、调砂阀、旋风分离器内部组件的冲刷磨损,配件更换频繁,同时频繁维修造成设备停机、产能损失。硅酸锆陶瓷砂在循环过程中大多保持光滑球形,没有大量尖角碎粒,对喷砂管路和核心部件的冲刷磨损更轻微,配件消耗少,设备停机维修时间缩短,减少停产带来的损失。
工艺稳定性好,工件划伤不良率低,节约报废返修成本破碎的玻璃珠尖角颗粒混杂在循环磨料中,喷砂时极易在笔记本外壳、精密铝合金构件等工件表面造成划痕、暗伤,直接导致工件不合格,产生返修甚至报废损失。硅酸锆陶瓷砂不易碎裂,循环介质长期以圆润球形颗粒为主,冲击柔和,喷砂后纹理均匀细腻,划伤风险极低,产品良率更高,规避了高价值金属工件报废带来的高额损失。